

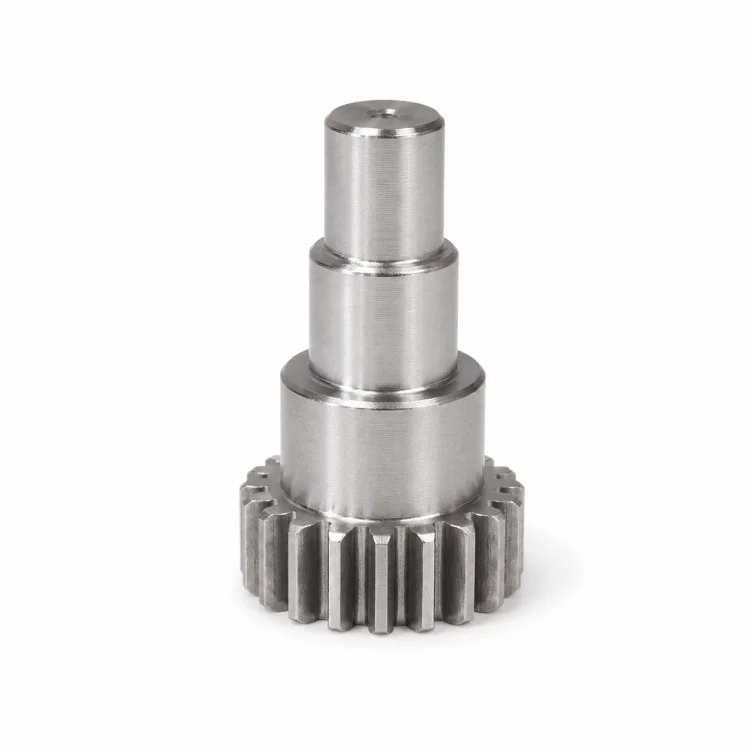
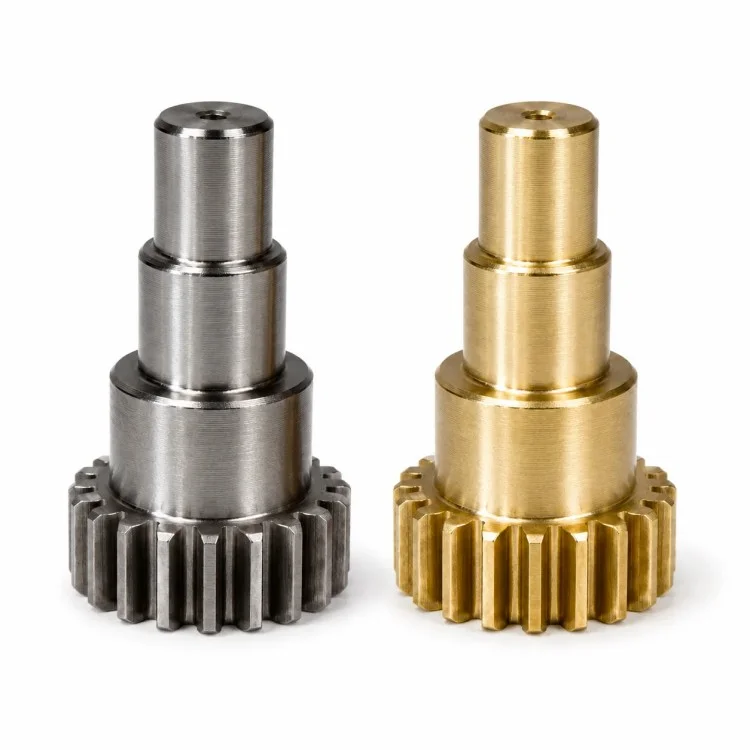
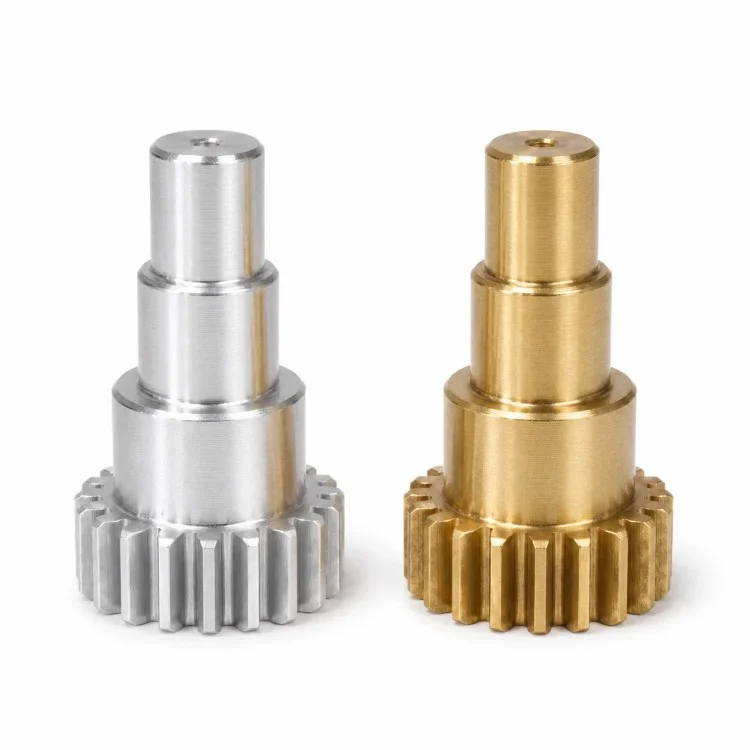
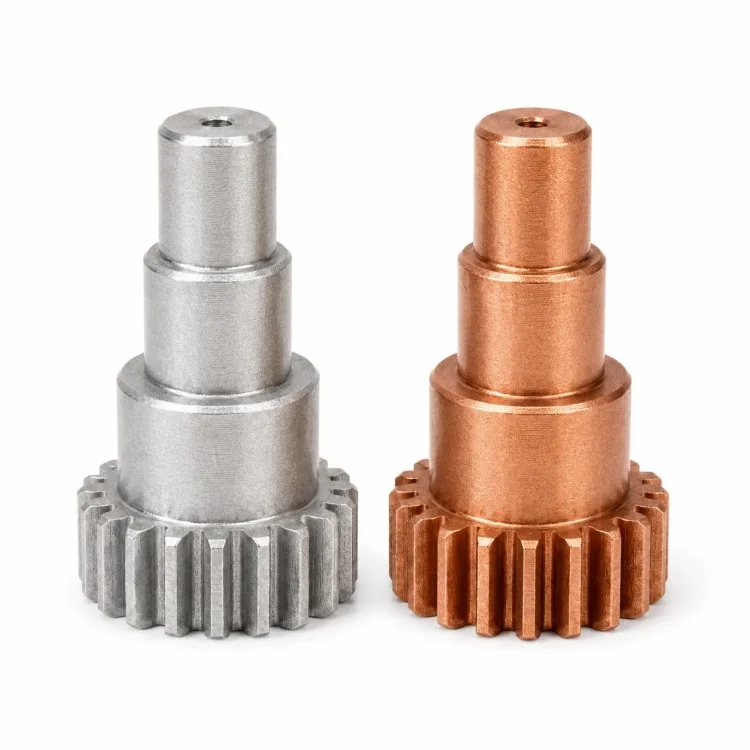
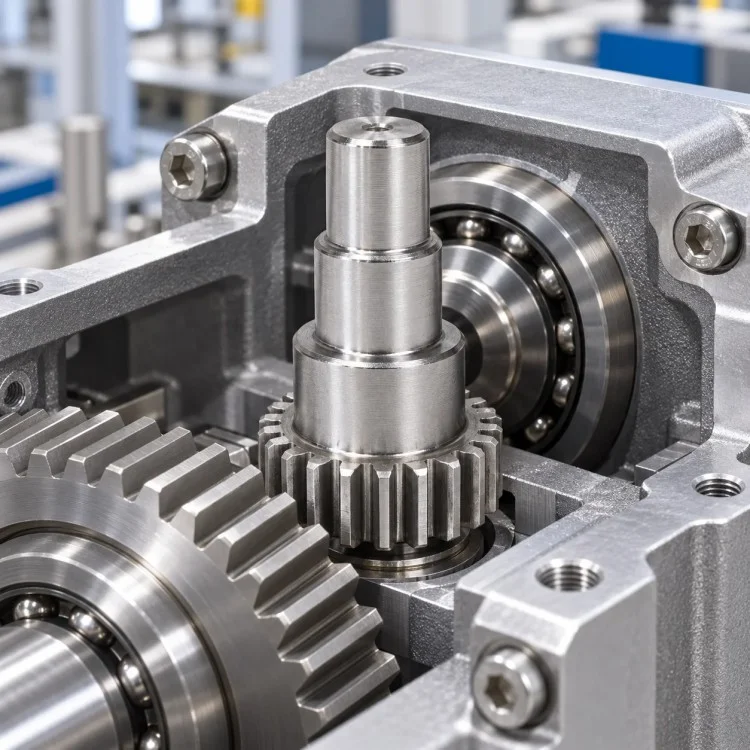
Für OEM-Getriebeprojekte ist Xiangxing Das Stirnrad wird als Teil desselben Bauteils wie die Stufenwelle gefertigt, wodurch eine direkte mechanische Beziehung zwischen dem Zahnabschnitt und den Drehzapfen entsteht.
Mehrere Wellendurchmesser über dem Zahnrad können innerhalb der Baugruppe unterschiedliche Funktionen erfüllen. Ein Lagerzapfen kann ein Lager oder eine Hülse aufnehmen, ein anderer kann strukturellen Halt bieten, während der kleinere Endabschnitt als zusätzlicher Positionierungs- oder Verbindungsbereich dienen kann. Das kleine axiale Loch, das am Ende sichtbar ist, kann auch gemäß den funktionalen Anforderungen des Kunden hergestellt werden und nicht als Standardmerkmal behandelt werden.
Ein wesentlicher Vorteil dieser Struktur besteht darin, dass Drehmomentübertragung und Wellenführung in einem Werkstück integriert sind. Dies vermeidet das Hinzufügen einer separaten Verbindung zwischen Zahnrad und Welle, wo das ursprüngliche Maschinendesign eine einteilige Komponente erforderte, bedeutet aber auch, dass der Zahnradabschnitt, die Zapfendurchmesser und die axialen Schultern nach einer einheitlichen Bezugsstrategie geplant werden müssen.
Je nach Belastung, Verschleiß und Einsatzbedingungen können geeignete Edelstahl-, Kohlenstoffstahl-, legierte Stahl-, Aluminiumlegierungs- oder andere bearbeitbare Materialien ausgewählt werden. Eine Wärmebehandlung, Oberflächenhärtung, Schleifen oder Beschichten sollte nur dann erfolgen, wenn es die Zieh- und Betriebsbedingungen erfordern.
Xiamen Xiangxing Xin Industrie und Handel Co., Ltd.kann Inspektionen rund um zahnradbezogene Abmessungen, Zapfendurchmesser, Schulterabstände, Gesamtrundlaufverhältnisse und kritische Passbereiche organisieren, sodass die fertige Komponente als vollständiges Getriebeteil und nicht als separates Zahnrad und Welle bewertet wird.
| Parameter | Einzelheiten |
| Produktname | Präzisions-CNC-gefräste, abgestufte Stirnradwelle |
| Marke | Xiangxing Xin |
| Unternehmen | Xiamen Xiangxing Xin Industrie und Handel Co., Ltd. |
| Produkttyp | Integrierte abgestufte Stirnradwelle |
| Getriebetyp | Externes Stirnradgetriebe |
| Zahndaten | Gemäß Kundenzeichnung |
| Modul / DP | Gemäß Getriebespezifikation |
| Anzahl der Zähne | Laut Zeichnung |
| Schachtstruktur | Mehrstufige Tagebücher |
| Zapfendurchmesser | Nach funktionalen Passformen |
| Schulterpositionen | Gemäß den Montageabmessungen |
| Endloch | Nach Kundendesign |
| Material | Edelstahl, Kohlenstoffstahl/legierter Stahl, Aluminium usw. |
| Wärmebehandlung | Verfügbar, wenn angegeben |
| Schleifen | Wird bei Bedarf auf ausgewählte Zeitschriften angewendet |
| Oberflächenbehandlung | Je nach Material und Anwendung |
| Produktionsbasis | 2D-Zeichnung / 3D-Modell / Muster |
| Typische Anwendung | Getriebe, Automatisierung, Übertragungsausrüstung, OEM-Maschinen |
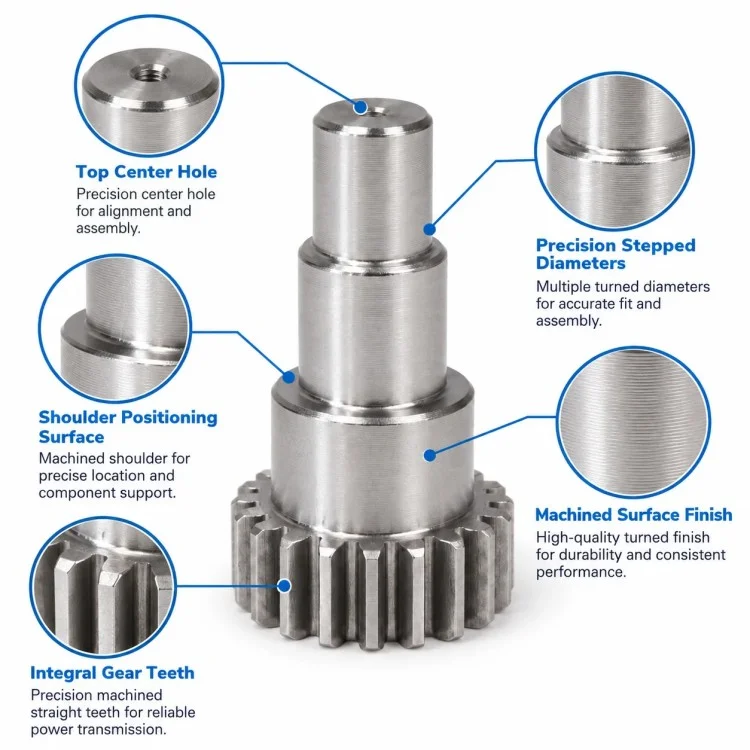
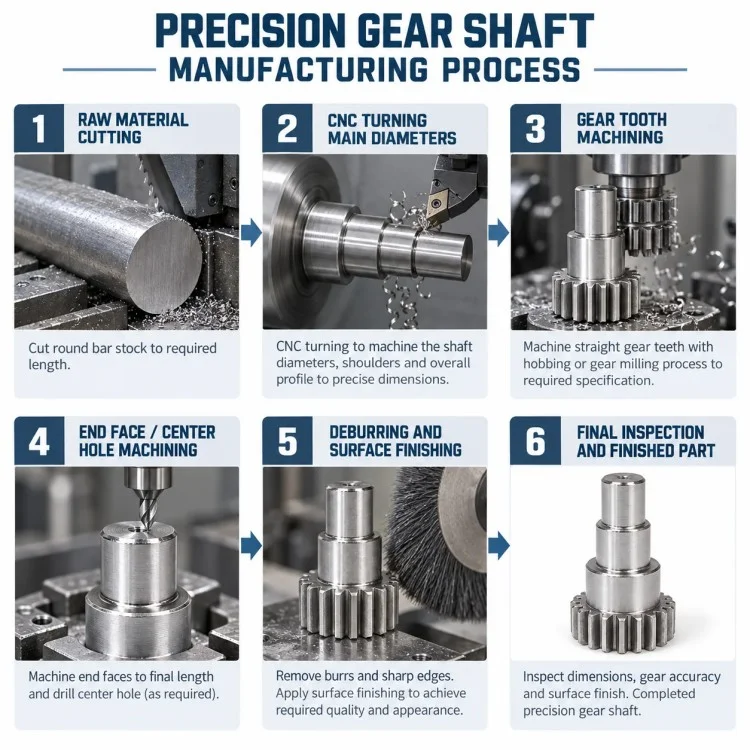
Für diese Präzisions-CNC-gefräste abgestufte Stirnradwelle müssen das Schneiden der Verzahnung und die Wellenbearbeitung durch einen gemeinsamen Rotationsbezugspunkt verknüpft werden, damit der Zahnabschnitt in korrekter Beziehung zu den Funktionszapfen bleibt.
| Prozessphase | Hauptkontrollpunkt |
| Überprüfung von Zeichnungs- und Zahnraddaten | Bestätigen Sie Modul/DP, Zähnezahl, Wellenpassungen und kritische Daten |
| Materialvorbereitung | Bereiten Sie geeignete Stangen, geschmiedete Rohlinge oder spezifizierte Rohmaterialien vor |
| Grobes Drehen | Gesamtwellenprofil und Zahnradrohling festlegen |
| Schrittdrehen | Bearbeiten Sie die verschiedenen Zapfendurchmesser und Schulterpositionen |
| Endbearbeitung von Getrieberohlingen | Bereiten Sie den erforderlichen Außendurchmesser und die Flächenreferenzen des Zahnrads vor |
| Schneiden von Stirnrädern | Fertigen Sie die äußeren geraden Zähne nach genehmigten Daten an |
| Endbearbeitung | Vollständige Endbohrung, Fase oder andere spezifizierte Details |
| Optionale Wärmebehandlung | Je nach Festigkeits- und Verschleißerfordernis angewendet |
| Fertigdrehen/Schleifen | Präzisionsjournale bei Bedarf restaurieren oder fertigstellen |
| Entgraten | Grate an Zahnradkanten und Wellenübergängen entfernen |
| Endkontrolle | Überprüfen Sie die Zahnradabmessungen, Zapfen, Achsabstände und rundlaufbezogenen Merkmale |
| Vergleichsartikel | Integrierte Getriebewelle | Separate Getriebe- und Wellenbaugruppe |
| Beziehung zwischen Zahnrad und Welle | In einer Komponente integriert | Hängt von der Sekundärmontage ab |
| Verbindungsschnittstelle | Keine separate Nabe-Welle-Verbindung bei einteiliger Ausführung | Erfordert eine Passfeder, eine Keilverzahnung, eine Presspassung oder eine andere Verbindung |
| Axiale Lage | Direkt durch bearbeitete Schultern definiert | Hängt von mehreren zusammengebauten Teilen ab |
| Komponentenanzahl | Untere | Höher |
| Montageschritte | Reduziert | Zusätzlicher Getriebeeinbau erforderlich |
| Gear-to-Journal-Datum | Kann während der Herstellung kontrolliert werden | Beeinflusst durch die Genauigkeit der Getriebemontage |
| Flexibilität beim Austausch | Untere | Einzelne Teile können einzeln ausgetauscht werden |
| Beste Verwendung | OEM-Designs, die ein integriertes Getriebe erfordern | Modulare oder serviceorientierte Baugruppen |
Ja. Wenn in der Zeichnung eine Integralbauweise vorgesehen ist und der Materialweg geeignet ist, können Zahnradrohling und Stufenwelle aus einem Werkstück gefertigt werden.
Ja. Für Lagersitze, Aufnahmezapfen und allgemeine Stützdurchmesser können jeweils Toleranzen verwendet werden, die ihrer tatsächlichen Funktion entsprechen.
Bitte geben Sie Modul oder DP, Anzahl der Zähne, Eingriffswinkel, Zahnbreite, Material, Wärmebehandlung, Anforderungen an die Zahnradqualität und Passungsinformationen an, sofern verfügbar.
Ja, wenn die geforderte Passung, Maßhaltigkeit oder Oberflächengüte ein Schleifen erforderlich machen.
Ja. Durchmesser, Tiefe und Funktion sollten der Zeichnung des Kunden entsprechen.
Ja. Legierter Stahl kann in Betracht gezogen werden, wenn die Anwendung eine höhere Festigkeit oder eine spezifische Wärmebehandlungsleistung erfordert.
Typische kritische Punkte können zahnradbezogene Abmessungen, Lagerzapfen, Schulterabstände, Unrundheit zwischen Zahnrad und Zapfen und Passflächen sein, der endgültige Kontrollplan sollte sich jedoch an der Zeichnung des Kunden orientieren.
Bei integralen Getriebekomponenten wendet Xiamen Xiangxing Xin Industry and Trade Co., Ltd. den Xiangxing
Anstatt das Stirnrad und die Welle als voneinander unabhängige Elemente zu behandeln, kann die Bearbeitungsroute um einen Rotationsbezugswert und ein funktionales Montagekonzept herum entwickelt werden.
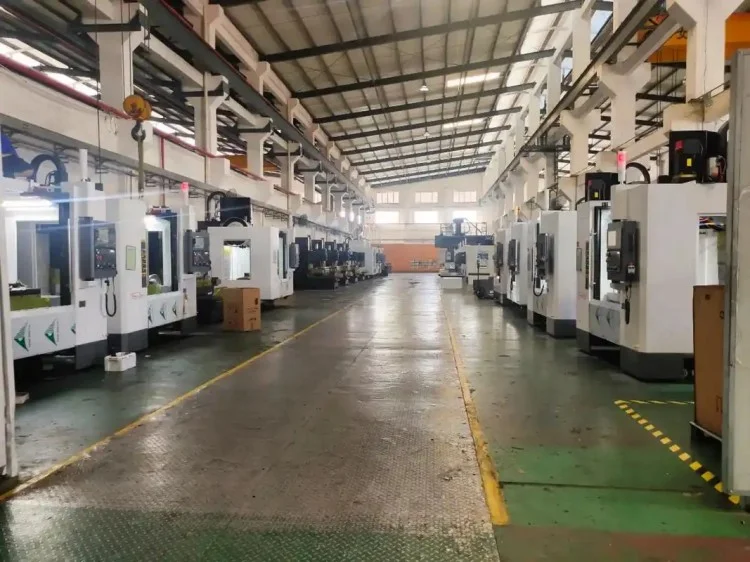
Das Werk kann mehrstufiges Drehen, Zahnradvorbereitung, Zahnbearbeitung und anschließende Endbearbeitung entsprechend dem tatsächlichen Teiledesign koordinieren.
Lagersitze und Aufnahmezapfen können einer strengeren Prüfung und Endbearbeitung unterzogen werden, während unkritische Stützabschnitte entsprechende allgemeine Toleranzen verwenden können.
Wenn für Stahlteile Härte oder Verschleißfestigkeit erforderlich sind, kann die Wärmebehandlung zusammen mit der Aufmaßplanung für die anschließende Endbearbeitung in den Herstellungsprozess einbezogen werden.
Bestellungen von einteiligen Prototypen können unterstützt werden, sodass der Gangeingriff, die Wellenpassung und die Gerätemontage vor der regulären Produktion überprüft werden können.
Nachdem das erste Muster genehmigt wurde, können kritische Wellenabmessungen, Zahnradreferenzen und Prüfpunkte für spätere Chargen beibehalten werden, um die Konsistenz zu verbessern.
Adresse
Nr. 168 Tonlian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tel


