

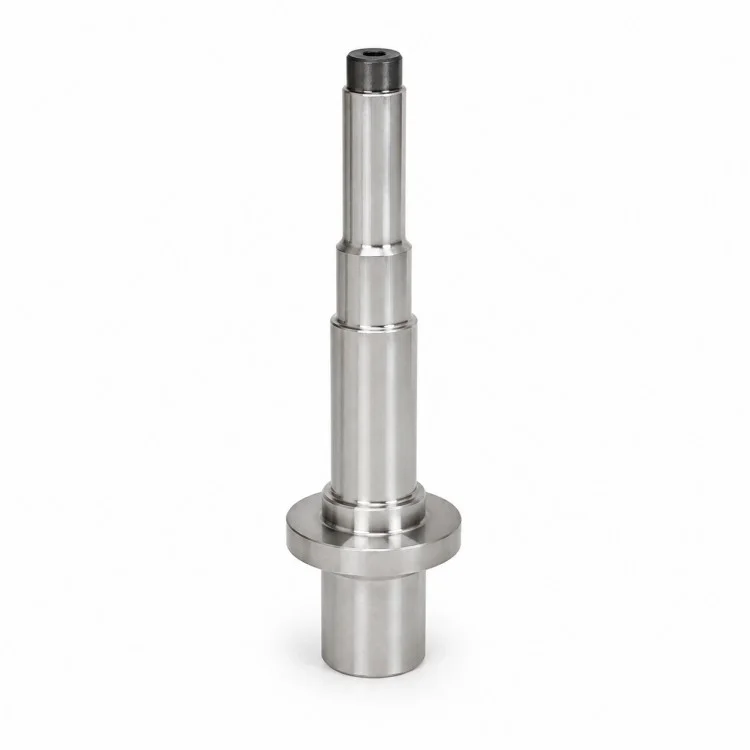
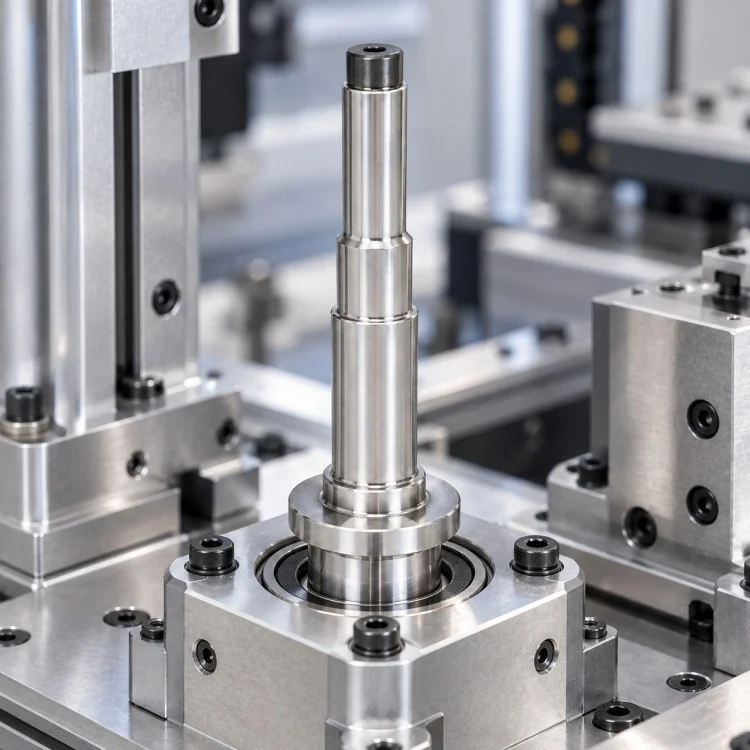
Für OEMs ist Xiangxing Anstatt eine durchgehende zylindrische Oberfläche zu verwenden, kombiniert die Komponente mehrere Zapfen, Übergangsschultern und einen integrierten Flansch, sodass verschiedene zusammenpassende Teile an definierten Positionen entlang derselben Rotationsachse angeordnet werden können.
Der Flansch ist bei dieser Struktur besonders wichtig. Je nach Geräteausführung kann es als axialer Anschlag, Montagebezug oder Trennpunkt zwischen zwei Montagezonen fungieren. Die Lage und Dicke der Stirnfläche müssen daher zusammen mit den angrenzenden Wellendurchmessern betrachtet werden und dürfen nicht als isoliertes äußeres Merkmal geprüft werden.
Über die Schaftlänge sind mehrere Stufenabschnitte verteilt. Diese Bereiche können unterschiedliche Passungsanforderungen haben, was bedeutet, dass ein Zapfen als Positionierungsfläche dienen könnte, während ein anderer Abschnitt nur Spielraum oder strukturelle Unterstützung bietet. Die Endtoleranzen sollten daher der tatsächlichen Funktion jedes in der Kundenzeichnung dargestellten Durchmessers entsprechen.
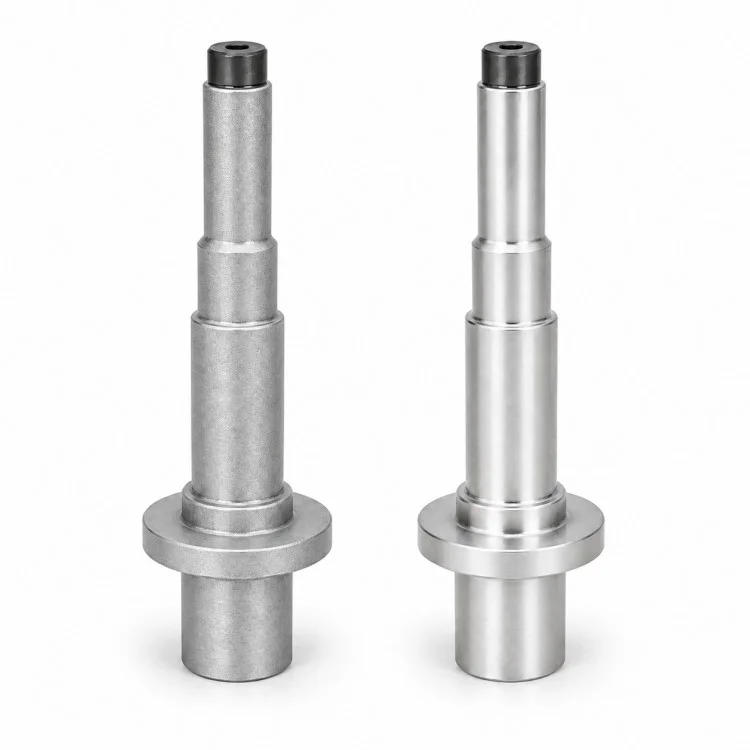
Die Prozessplanung für diese Art von Teilen beginnt normalerweise mit einem stabilen Drehbezugspunkt. Das Grob- und Schlichtdrehen erfolgt rund um die Zapfenfolge, Schulterpositionen und Flanschflächen. Wenn engere Laufpassungen oder Oberflächenanforderungen gefordert werden, können ausgewählte zylindrische Bereiche nach den Hauptdrehoperationen zusätzlich bearbeitet oder geschliffen werden.
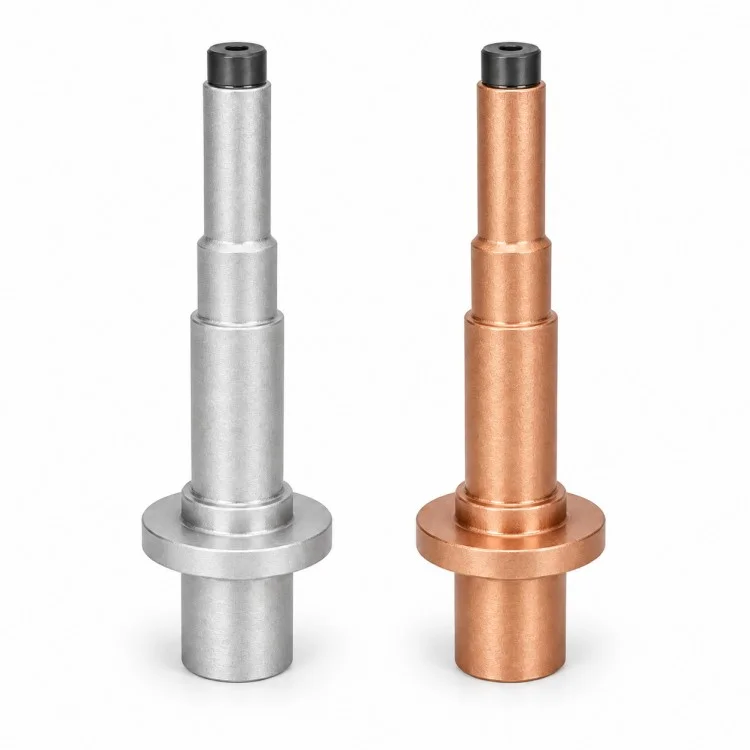
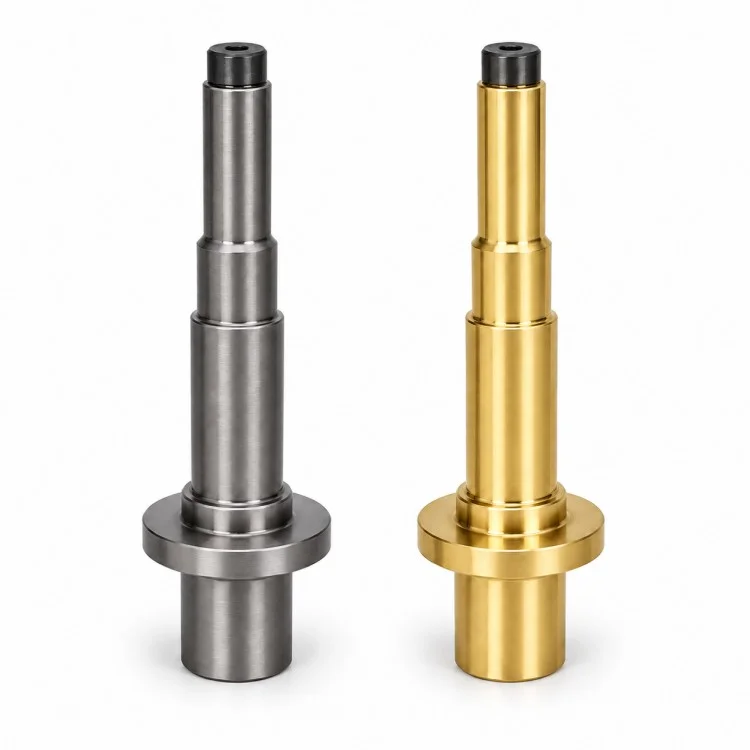
Xiamen Xiangxing Xin Industrie und Handel Co., Ltd.kann diese Art von Welle aus geeigneten Aluminiumlegierungen, rostfreien Stählen, Kohlenstoff-/legierten Stählen, Messing und anderen bestätigten bearbeitbaren Materialien herstellen. Die Prüfung kann sich auf Durchmesserübergänge, axiale Abstände, Flanschflächen, Gesamtlänge und andere Abmessungen konzentrieren, die direkten Einfluss auf die Installation und mechanische Ausrichtung haben.
| Parameter | Einzelheiten |
| Produktname | Präzisions-CNC-gefräste Flansch-Stufenwelle |
| Marke | Xiangxing Xin |
| Unternehmen | Xiamen Xiangxing Xin Industrie und Handel Co., Ltd. |
| Produkttyp | Geflanschte mehrstufige Welle |
| Hauptprozess | CNC-Drehen / Fräsdrehen nach Bedarf |
| Wellendurchmesser | Laut Zeichnung |
| Journallängen | Gemäß Baugruppendesign |
| Schulterpositionen | Nach Kundenspezifikation |
| Flanschdurchmesser | Laut Zeichnung |
| Flanschdicke | Entsprechend der axialen Standortanforderung |
| Endfunktionen | Abgesetztes Ende/Bohrung/Fase wie angegeben |
| Material | Aluminium, Edelstahl, Kohlenstoff-/legierter Stahl, Messing usw. |
| Toleranz | Zuordnung nach Funktionsbereich |
| Oberflächenrauheit | Gemäß technischer Zeichnung |
| Wärmebehandlung | Verfügbar, wenn angegeben |
| Oberflächenbehandlung | Je nach Material und Anwendung |
| Produktionsbasis | 2D-Zeichnung / 3D-Modell / Muster |
| Typische Verwendung | OEM-Maschinen, Drehbaugruppen, Positionierungssysteme |
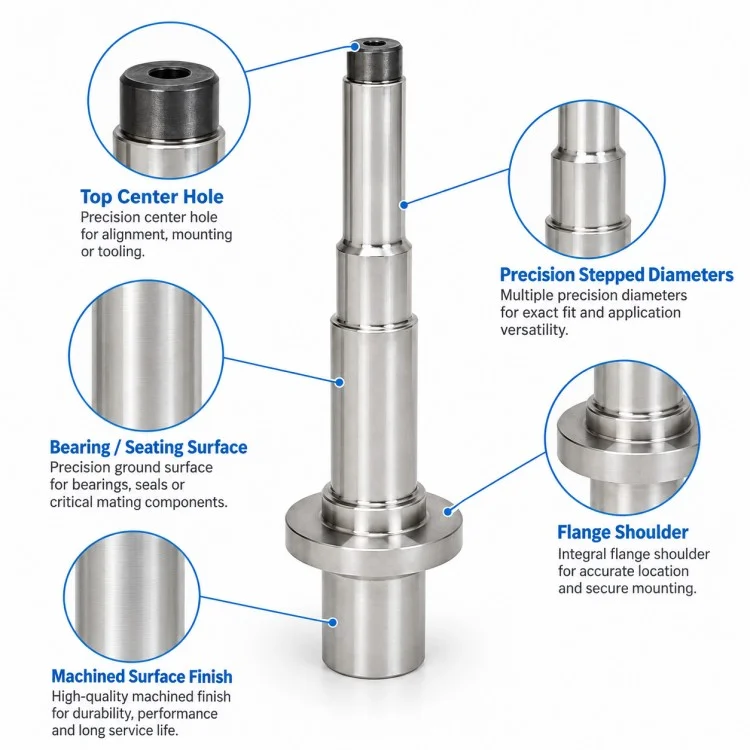
Unterschiedlichen Abschnitten der Welle können unterschiedliche Durchmesser und Passungsanforderungen zugewiesen werden, sodass eine Komponente mit mehreren passenden Teilen verbunden werden kann.
Bei Konstruktionen, bei denen ein integrierter Anschlag bevorzugt wird, stellt der Flansch eine positive axiale Referenz her, ohne dass ein separater Kragen erforderlich ist.
Mehrere Schultern trennen die Funktionszapfen und helfen dabei, die Einbaulage von Lagern, Hülsen oder anderen zylindrischen Bauteilen festzulegen.
Bei einer Präzisions-CNC-gefrästen abgestuften Welle mit Flansch können die axialen Abstände zwischen den Schultern und dem Flansch ebenso wichtig sein wie die einzelnen Durchmesser, da diese Abmessungen bestimmen, wo die zusammenpassenden Teile nach dem Zusammenbau sitzen.
Nur die Oberflächen, die tatsächlich Präzisionspassungen erfordern, müssen strenger kontrolliert werden, während unkritische Strukturbereiche entsprechenden allgemeinen Toleranzen folgen können.
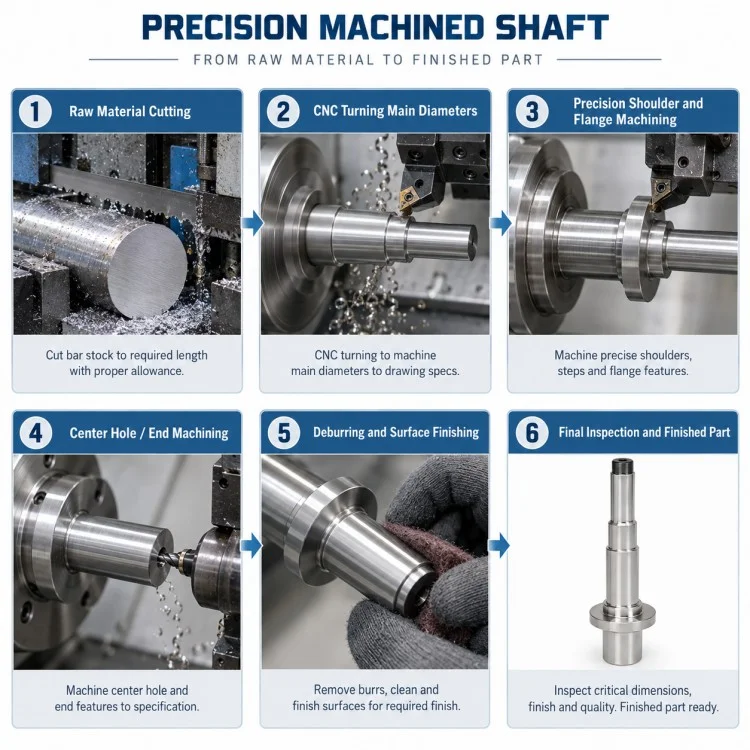
| Prozessphase | Schwerpunkt |
| Zeichnungsbewertung | Klassifizieren Sie Aufnahmezapfen, Spielabschnitte, Flanschflächen und kritische axiale Abmessungen |
| Materialvorbereitung | Wählen Sie einen geeigneten Stab/Schmiederohling und reservieren Sie Bearbeitungszugabe |
| Grobes Drehen | Hauptaußenprofile und Flanschrohling erstellen |
| Schrittdrehen | Bilden Sie unterschiedliche Schaftdurchmesser und Schulterübergänge |
| Flanschbearbeitung | Durchmesser, Dicke und Referenzflächen des Flansches fertigstellen |
| Feature-Verarbeitung beenden | Komplette kleine Enddurchmesser, Bohrungen oder spezifizierte Endgeometrie |
| Halbzeuginspektion | Überprüfen Sie die Bearbeitungszugabe an wichtigen Zapfen |
| Beenden Sie das Drehen | Vollständige Funktionsdurchmesser und axiale Bezugsflächen |
| Optionales Schleifen | Wird nur für bestimmte Präzisionszapfen verwendet |
| Entgraten | Grate an Schultern und Übergängen entfernen |
| Endgültige Messung | Bestätigen Sie den Zapfendurchmesser, den Schulterabstand, die Flanschposition und die Gesamtlänge |
Ja. Toleranzen können entsprechend der Funktion jedes einzelnen Lagerzapfens zugewiesen werden, anstatt eine Toleranz auf die gesamte Welle anzuwenden.
Ja. Wenn der Flansch die Montageposition bestimmt, kann seine Flächenposition als wichtige Referenzbemaßung behandelt werden.
Ja, wenn die Zeichnung eine Passung oder Oberflächenbeschaffenheit erfordert, die das Schleifen angemessen macht.
Wenn die Kundenzeichnung und der Materialweg geeignet sind, können die Stufenwelle und der Flansch als ein integriertes Bauteil gefertigt werden.
Zu den nützlichsten Informationen gehören alle Wellendurchmesser, axialen Längen, Flanschabmessungen, Passungstoleranzen, Oberflächenrauheit, Material, Wärmebehandlung und Bestellmenge.
Nein. Lagersitze, Aufnahmezapfen und allgemeine Strukturoberflächen können je nach Funktion unterschiedliche Rauheitsanforderungen haben.
Ja. Prototypenmengen können verwendet werden, um Schlüsselpassungen und Montageabmessungen vor der Wiederholung der Produktion zu überprüfen.
Bei mehrstufigen Wellenprojekten bietet Xiamen Xiangxing Xin Industry and Trade Co., Ltd. Xiangxing
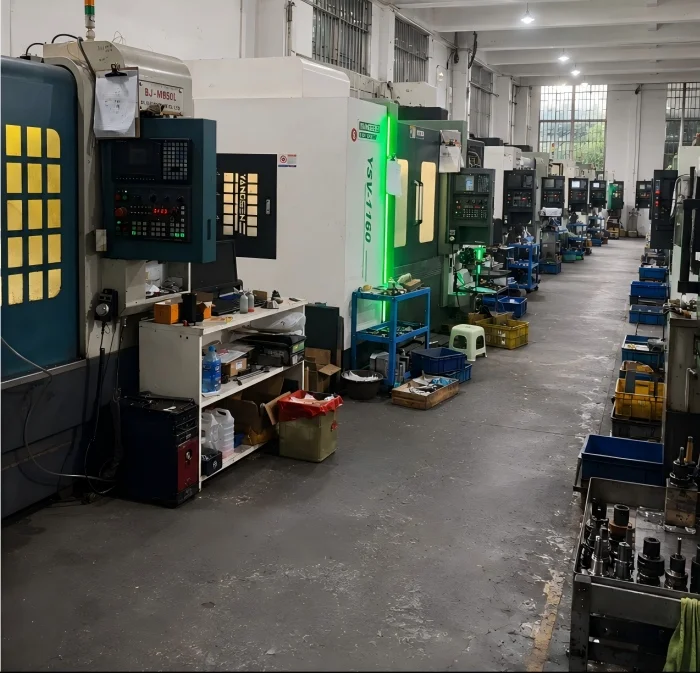
Die Fabrik kombiniert CNC-Dreh- und Dreh-Fräsmaschinen, sodass wellenbasierte Geometrien und zusätzliche nicht rotierende Details entsprechend dem Teiledesign koordiniert werden können.
Anstatt der gesamten Komponente unnötig enge Toleranzen aufzuzwingen, kann die technische Überprüfung vor der Bearbeitung echte Lagersitze, Zentrierzapfen und axiale Referenzflächen identifizieren.
KMG, Höhenmessung, Rauheitsprüfung, Mikrometer und andere Prüfgeräte können entsprechend den tatsächlichen Maßanforderungen ausgewählt werden.
Es können einteilige Prototypenbestellungen angenommen werden, sodass neue Wellendesigns überprüft werden können, bevor in reguläre Produktionsmengen übergegangen wird.
Wenn es die Zeichnung erfordert, können Wärmebehandlung, Oberflächenbehandlung und damit verbundene ausgelagerte Prozesse innerhalb der Fertigungsroute koordiniert werden.
Sobald kritische Abmessungen und Funktionsflächen bestätigt sind, können Prozess- und Prüfpunkte für die nachfolgende Produktion beibehalten werden, was zur Verbesserung der Wiederholbarkeit zwischen Chargen beiträgt.
Adresse
Nr. 168 Tonlian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tel


