

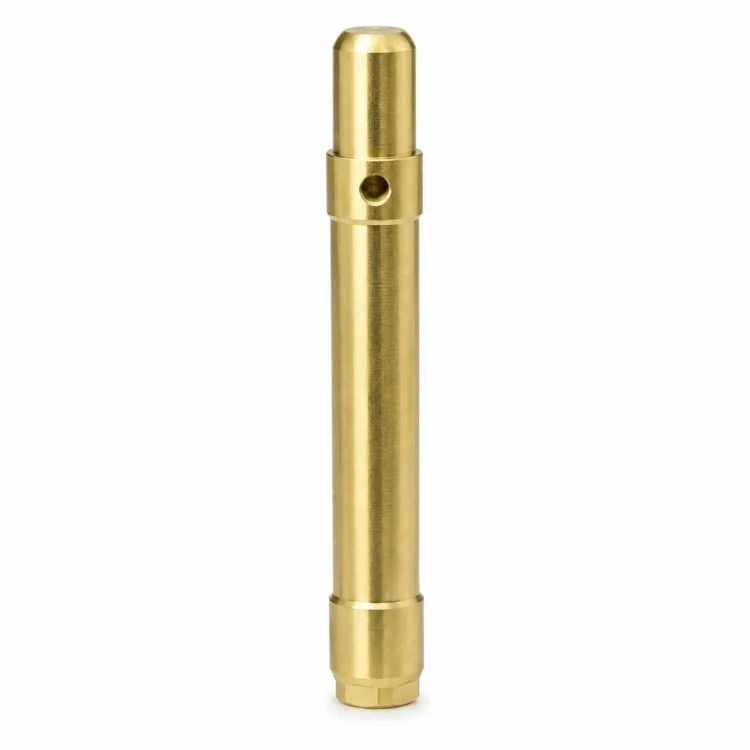
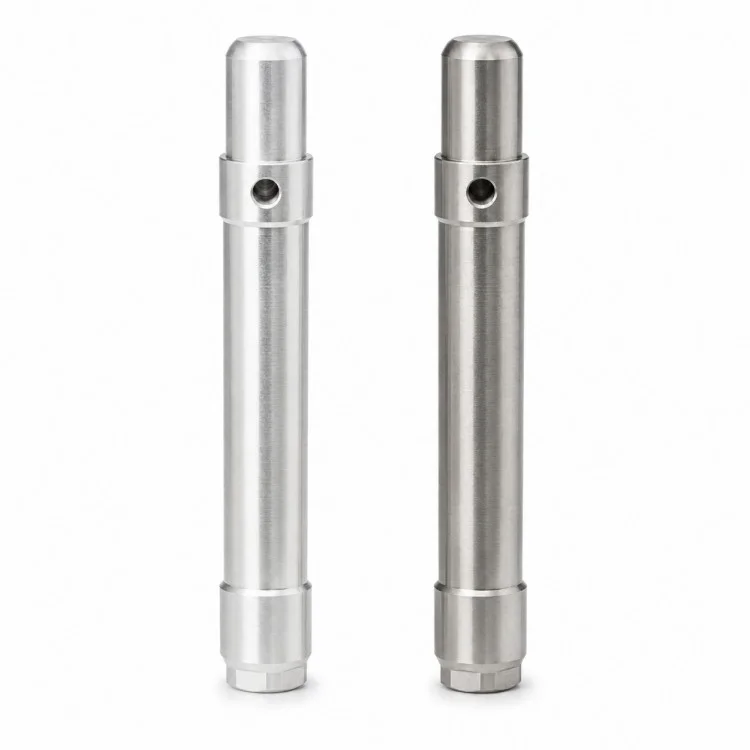
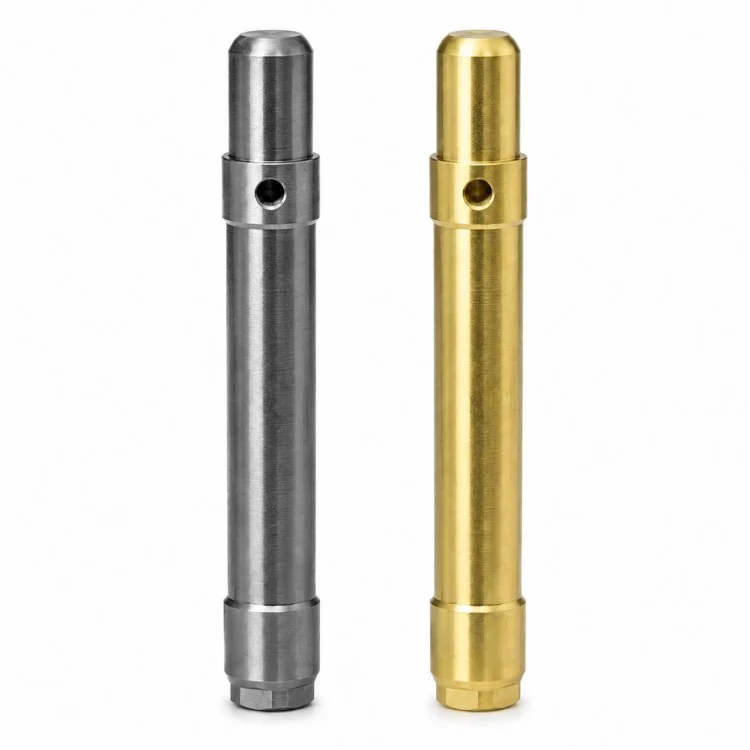
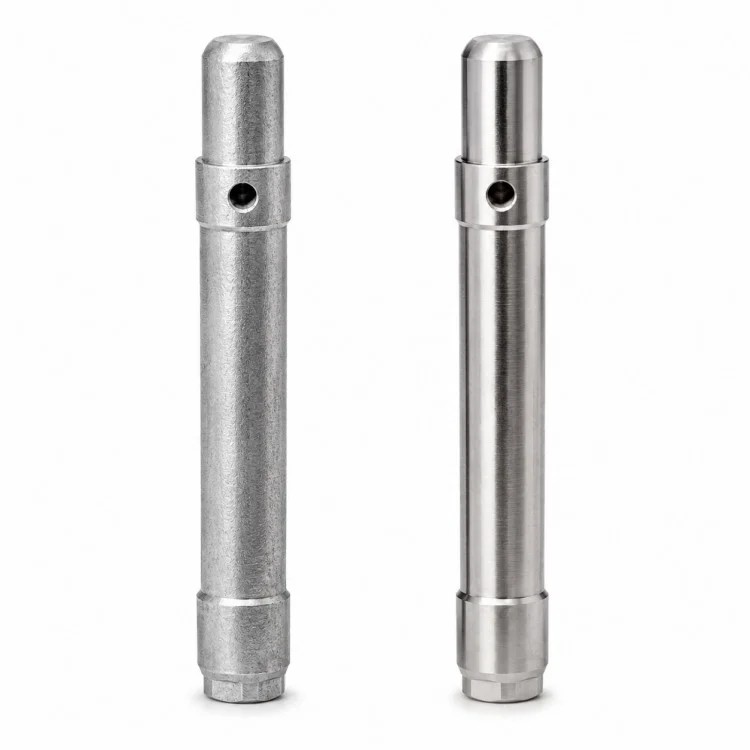
Xiangxing Der lange Mittelteil dient als primäre zylindrische Referenz, während abgestufte Schultern und Enddurchmesser je nach Kundendesign zur Positionierung, Unterstützung oder Verbindung verwendet werden können.
In der Nähe eines Stufenabschnitts befindet sich ein Querloch. Abhängig vom Gerätedesign kann ein solches Merkmal für einen Stift, ein Verriegelungselement, einen Befestigungspunkt oder eine andere mechanische Schnittstelle verwendet werden; Seine tatsächliche Funktion sollte der Zeichnung des Kunden folgen und nicht während der Produktion angenommen werden.
Bei Komponenten mit langer Welle muss bei der Prozessplanung auch die Beziehung zwischen Gesamtlänge, Zapfendurchmesser, Schulterpositionen und Lochposition berücksichtigt werden. Entsprechend der Geometrie werden geeignete Drehsequenzen, Stützmethoden und sekundäre Bohrvorgänge ausgewählt, sodass wichtige Passbereiche korrekt mit dem Hauptrotationsbezugspunkt verknüpft bleiben.
Die Materialauswahl kann an Festigkeits-, Verschleiß-, Korrosions- und Gewichtsanforderungen angepasst werden. Edelstahl, Kohlenstoffstahl, legierter Stahl, Aluminiumlegierung, Messing oder andere bearbeitbare Metalle können in Betracht gezogen werden, wenn sie technisch geeignet sind. Wärmebehandlung, Schleifen, Plattieren oder andere Sekundärprozesse werden nur angewendet, wenn dies in der technischen Spezifikation erforderlich ist.
Xiamen Xiangxing Xin Industrie und Handel Co., Ltd.kann Wellendurchmesser, Schulterabstand, Querlochposition, Endmerkmale und kritische Passmaße in den Prüfplan einbeziehen. Dieser Ansatz eignet sich für nicht standardmäßige Ausrüstungsprojekte, bei denen eine zuverlässige mechanische Passung wichtiger ist als nur die Anpassung an eine allgemeine Katalogwelle.
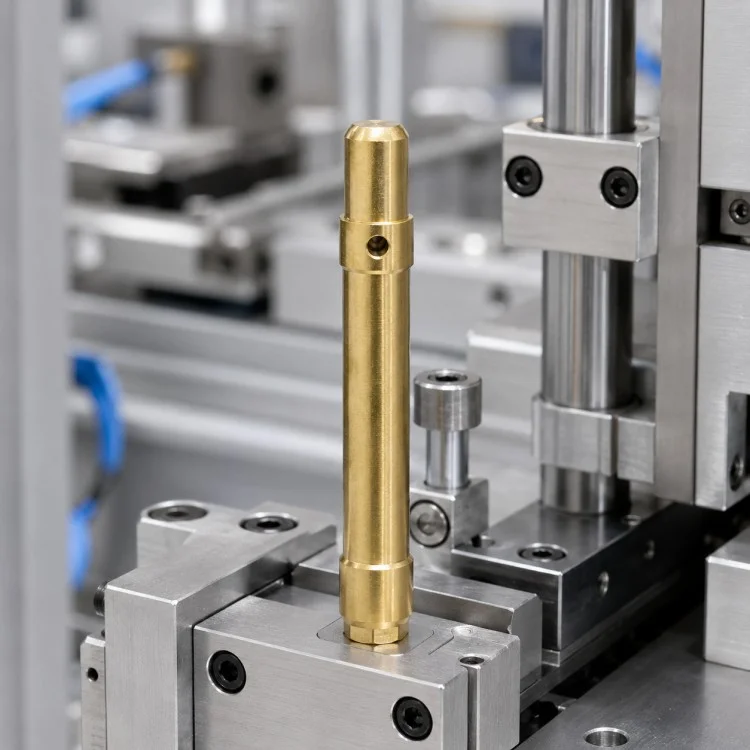
Unterschiedliche Wellendurchmesser und -schultern können in einem Bauteil integriert werden, wodurch mehrere Aufnahme- und Passbereiche auf demselben Rotationskörper koordiniert werden können.
Das Querloch kann entsprechend seiner Beziehung zum nahegelegenen Schulter- und Wellenbezugspunkt positioniert werden, was wichtig ist, wenn das Loch an der Verstiftung, Verriegelung oder Montage beteiligt ist.
Bei langen zylindrischen Bauteilen muss auf die Unterstützung, die Bearbeitungsreihenfolge und die Maßverhältnisse geachtet werden, anstatt einfach jeden Durchmesser einzeln zu drehen.
Je nach passender Ausrüstung und Installationsmethode können Fasen, reduzierte Durchmesser, Abflachungen oder andere Endstrukturen integriert werden.
Die Abmessungen werden rund um die tatsächliche Montageschnittstelle definiert, wodurch die Komponente für nicht standardmäßige Maschinen geeignet ist, bei denen Katalogwellen nicht mit der erforderlichen Geometrie übereinstimmen.
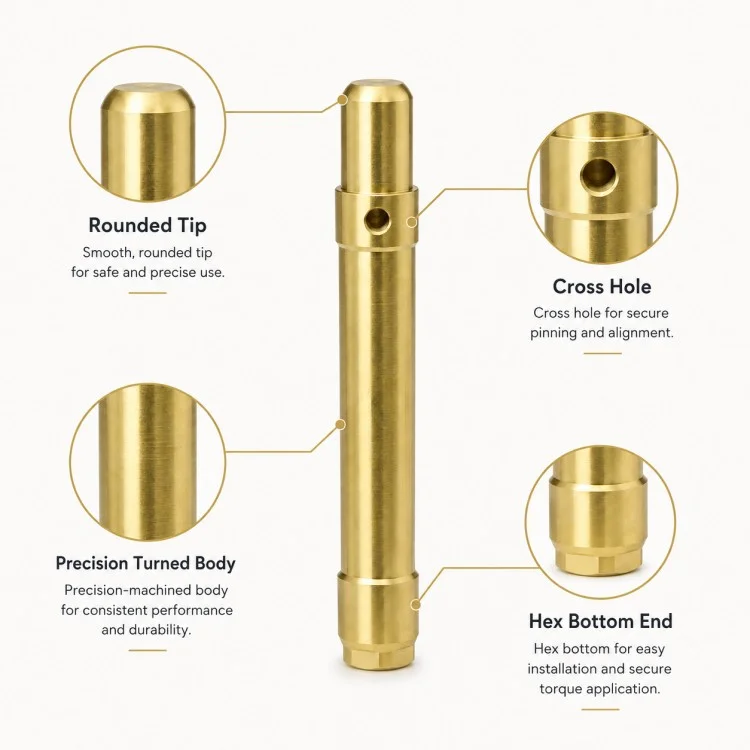
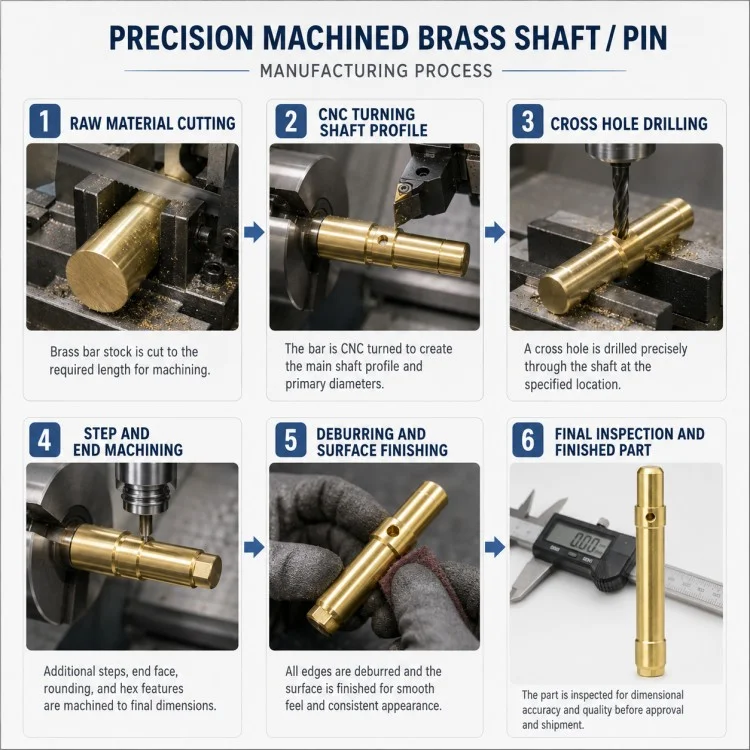
Für die Herstellung einer CNC-präzisionsgefertigten, quergebohrten Stufenwelle müssen der Drehbezugspunkt und das Quermerkmal als ein Bearbeitungssystem und nicht als unabhängige Vorgänge geplant werden.
| Prozessphase | Hauptkontrollpunkt |
| Zeichnungsbewertung | Identifizieren Sie Zapfen, Schultern, Querbohrungen und kritische Passmaße |
| Rohstoffvorbereitung | Wählen Sie das geeignete Stangenmaterial und die Bearbeitungszugabe aus |
| Zentrums-/Datumsvorbereitung | Schaffen Sie stabile Referenzen für die Langschaftbearbeitung |
| Grobes Drehen | Hauptdurchmesser und Stufengeometrie bilden |
| Halbfertigdrehen | Verfeinern Sie Zapfen, Schultern und Endabschnitte |
| Querlochbearbeitung | Bohren oder bearbeiten Sie das Querelement an der angegebenen Position |
| Endbearbeitung | Vollständige Fasen, reduzierte Abschnitte oder andere spezifizierte Geometrien |
| Optionale Wärmebehandlung | Wird nur angewendet, wenn Materialeigenschaften oder Härte dies erfordern |
| Fertigdrehen/Schleifen | Beenden Sie kritische Journale, wenn dies angegeben ist |
| Entgraten | Entfernen Sie Grate an Löchern, Schultern und Kanten |
| Endkontrolle | Überprüfen Sie Durchmesser, Abstand, Querlochposition und Anschlussmaße |
| Reinigung und Schutz | Bereiten Sie fertige Komponenten für den Versand vor |
| Vergleichsartikel | Zeichnungsbasierte bearbeitete Welle | Standardwelle/Stift |
| Wellendurchmesser | Nach der eigentlichen Montage können mehrere Durchmesser gewählt werden | Normalerweise auf Standardgeometrie beschränkt |
| Schulterposition | Definiert nach Gerätelayout | Durch Katalogdesign behoben |
| Querloch | Position und Durchmesser können der Zeichnung folgen | Oft nicht verfügbar oder standardisiert |
| Endgeometrie | Kann bestimmte Übergänge und Funktionen integrieren | Begrenzte Optionen |
| Passflächen | Hergestellt um tatsächlich verbundene Komponenten | Konzipiert für den allgemeinen Gebrauch |
| Materialroute | Ausgewählt entsprechend den Arbeitsbedingungen | Gängige Standardqualitäten |
| Anwendung | Nicht standardmäßige OEM-Maschinen | Allgemeine mechanische Verwendung |
Ja. Lochdurchmesser, axiale Position und Beziehung zur nahegelegenen Schulter können der genehmigten Zeichnung folgen.
Ja. Je nach den erforderlichen Verbindungsschnittstellen können mehrere Zapfen, Schultern und abgestufte Abschnitte bearbeitet werden.
Nein. Das Schleifen hängt von Toleranz, Oberflächenbeschaffenheit, Passung und funktionellen Anforderungen ab. Es sollte nur hinzugefügt werden, wenn es technisch notwendig ist.
Ja. Je nach Gerätedesign können Fasen, reduzierte Durchmesser, Abflachungen oder andere Endmerkmale hergestellt werden.
Vorzugsweise wird eine 2D-Zeichnung oder ein 3D-Modell zusammen mit Material, Menge, Toleranzen, Oberflächenanforderungen und Informationen zu kritischen Verbindungsbereichen verwendet.
Ja, vorbehaltlich einer technischen Überprüfung. Materialveränderungen können sich auf die Bearbeitung, Festigkeit, das Verschleißverhalten und die nachgelagerte Endbearbeitung auswirken.
Dies hängt von der Anwendung ab, aber Zapfendurchmesser, Schulterabstand, Querlochposition und Passbereiche sind bei diesem Wellentyp im Allgemeinen wichtig.
Für lange, nicht standardmäßige Schachtprojekte,Xiamen Xiangxing Xin Industrie und Handel Co., Ltd.nutzt den Herstellungsansatz von Xiangxing
Die Bearbeitungsroute kann um die Hauptwellenreferenz herum aufgebaut werden, sodass Zapfen, Schultern und Quermerkmale als zugehörige Funktionsgeometrie gesteuert werden.
Prozessabfolge und Werkstückspannung können anhand der Beziehungen zwischen Schaftlänge und -durchmesser ausgewählt werden, anstatt die gleichen Einstellungen wie bei kurzen zylindrischen Teilen anzuwenden.
Dreh- und Querlochbearbeitungen können gemeinsam geplant werden, um unnötige Bezugspunktänderungen während der Produktion zu reduzieren.
Kritische Passbereiche, Schultern, Lochpositionen und Endstrukturen können vor der Produktion identifiziert werden, sodass sich der Inspektionsaufwand auf Abmessungen konzentriert, die sich tatsächlich auf die Montage auswirken.
Nachdem ein neues Teil verifiziert wurde, können bestätigte Prozessinformationen in spätere Wiederholungsfertigungen übernommen werden, anstatt den technischen Weg von Grund auf neu aufbauen zu müssen.
Xiangxing Xinkann Drehen, Bohren, optionales Fräsen, Wärmebehandlung, Schleifen und Oberflächenveredelung entsprechend der spezifischen Wellenkonstruktion koordinieren.
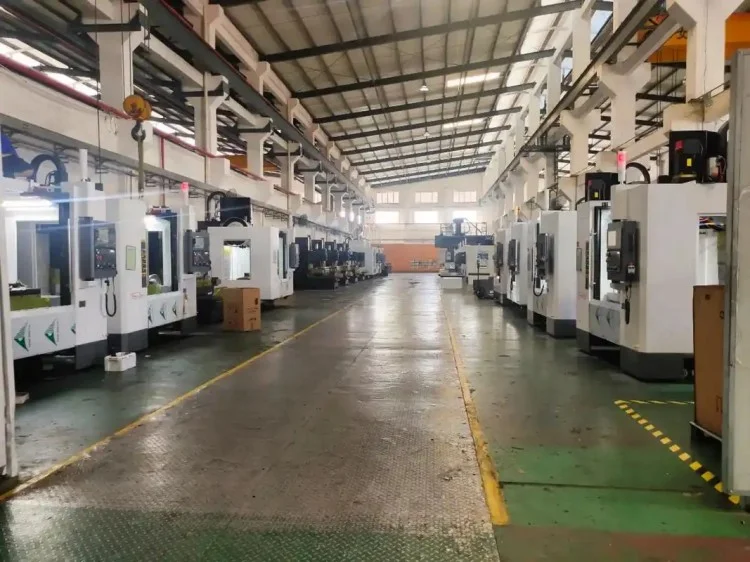
Adresse
Nr. 168 Tonlian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tel


