

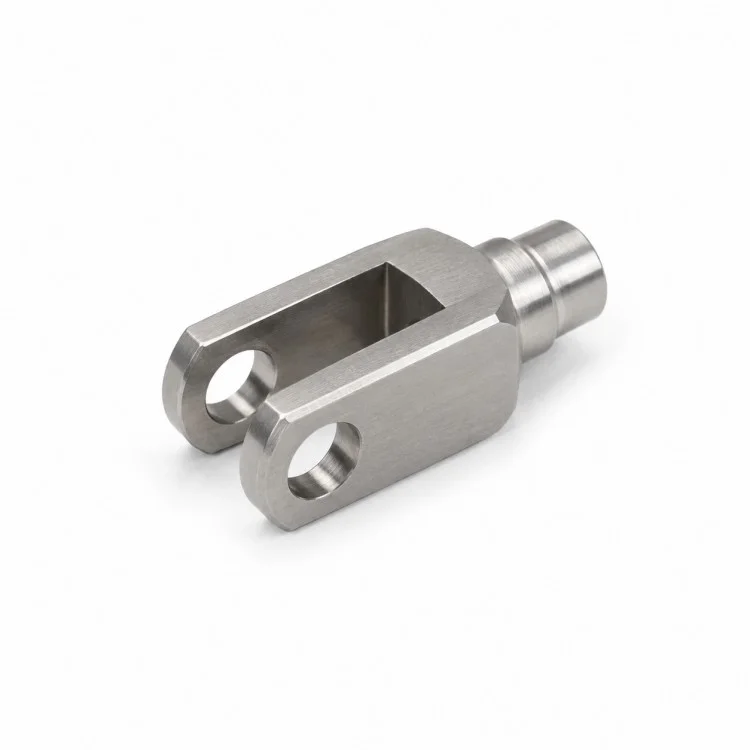
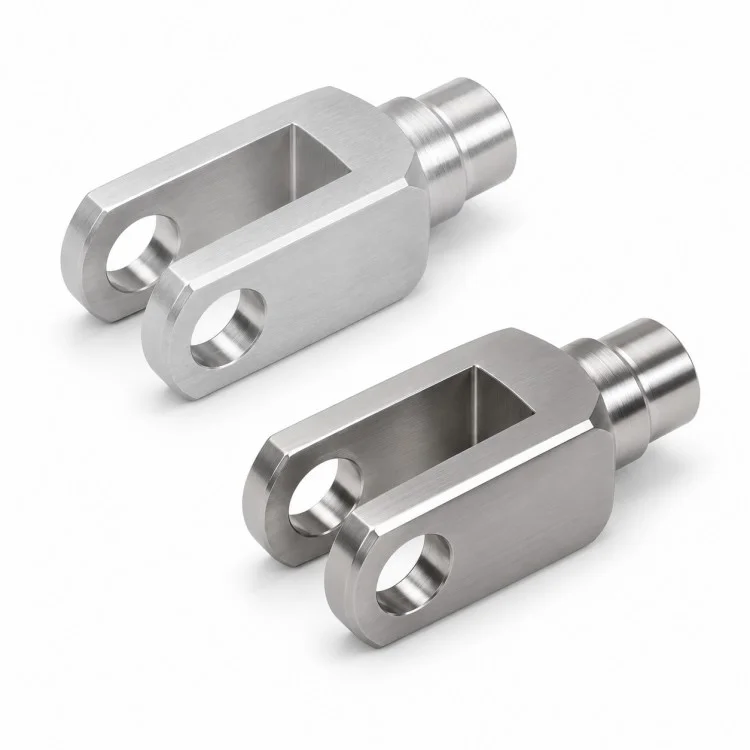
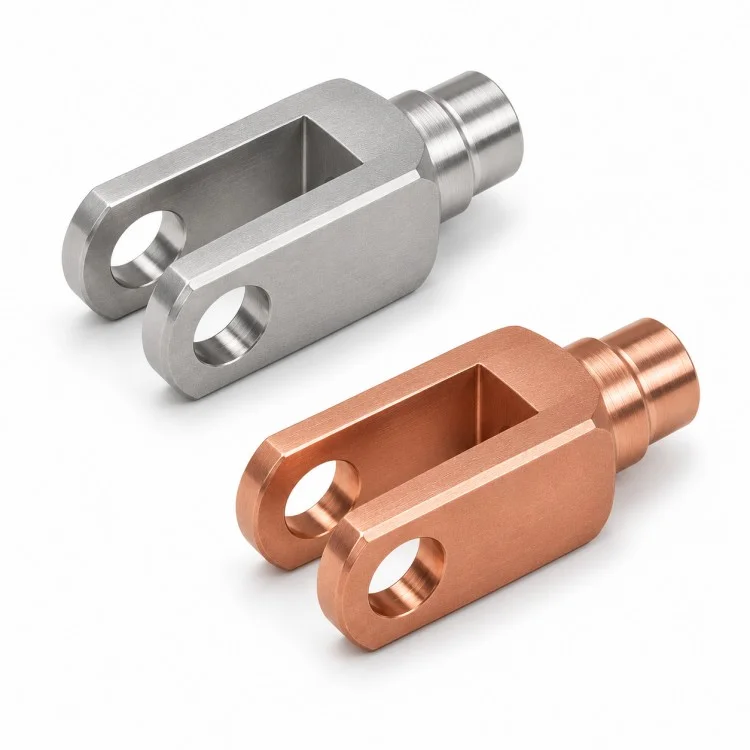
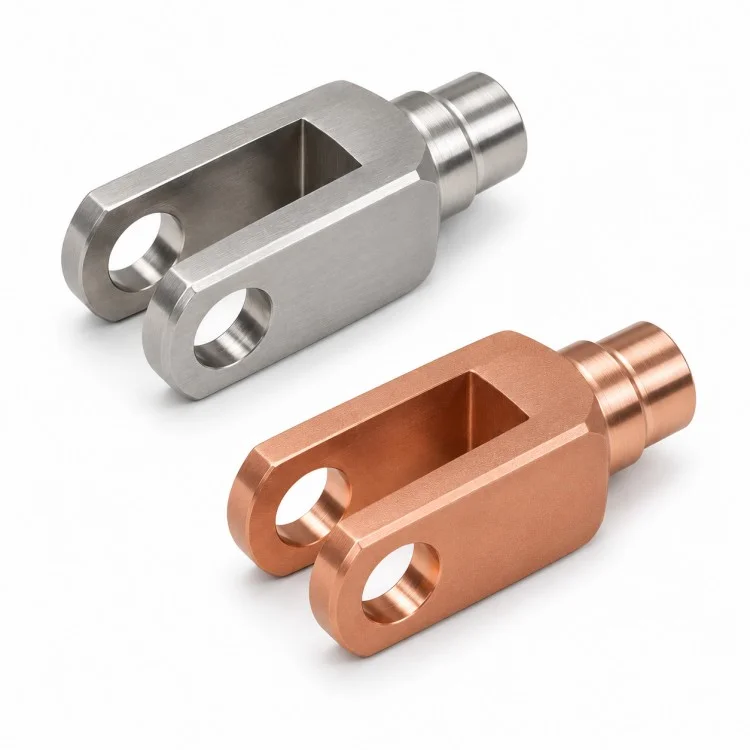
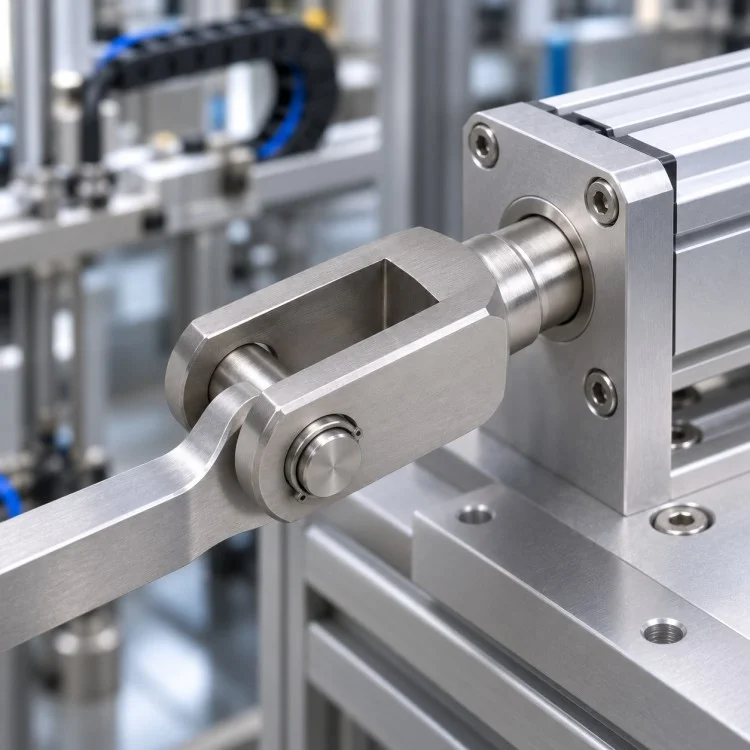
Xiangxing Xinist ein Lieferant von CNC-gefrästen Gabelköpfen mit abgestuften Schaftteilen für kundenspezifische mechanische Verbindungen. Der Gabelspalt nimmt ein passendes Verbindungsglied auf, und ein Stift verläuft durch beide Ohren und das Verbindungsglied, um einen Drehpunkt zu bilden. Der abgestufte Schaft bietet am gegenüberliegenden Ende eine separate Montageschnittstelle.
Geben Sie den Gabelabstand, die Ohrdicke und die Abmessungen des Stiftlochs zusammen mit dem passenden Verbindungsglied und Stift an. Bei schwenkbaren Baugruppen sollten die Schlitztiefe und die Inneneckenradien außerdem ermöglichen, dass sich die Verbindung über den erforderlichen Bereich bewegen kann, ohne die Rückseite des Schlitzes zu berühren.
Identifizieren Sie am Schaftende ggf. den Aufnahmedurchmesser und die Schulterfläche, die die Einbauposition festlegt. Wenn die Stiftachse in einem definierten Abstand oder Winkel zur Schaftachse liegen muss, zeigen Sie die Bezüge und Toleranzen in der Zeichnung an, damit die Beziehung nach der Bearbeitung überprüft werden kann.
| Parameter | Beschreibung |
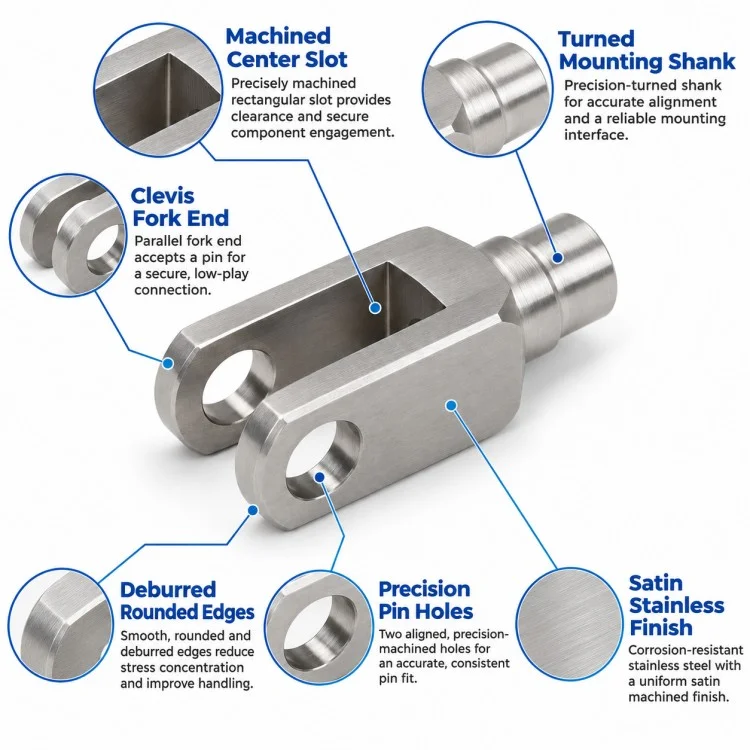
| Struktur | Zwei Gabelohren, quer verlaufende Stiftlöcher und ein abgestufter zylindrischer Schaft |
| Materialoptionen | Kohlenstoffstahl, legierter Stahl, Edelstahl, Aluminiumlegierung oder Messing, vorbehaltlich der Anwendungsprüfung |
| Gabelschlitz | Spaltbreite, -tiefe und Inneneckenradien pro Zeichnung |
| Gabelohren | Ohrdicke, Außenprofil und Kantenabschrägungen gemäß Zeichnung |
| Stiftlöcher | Lochdurchmesser, Passform, Position und Ausrichtung zwischen den Ohren wie angegeben |
| Abgesetzter Schaft | Durchmesser, Längen und Schulterposition gemäß Zeichnung |
| Geometrische Anforderungen | Position und Ausrichtung der Stiftlochachse relativ zum Schaft oder anderen angegebenen Bezugspunkten |
| Oberflächenbeschaffenheit | Für jede Funktionsfläche werden je nach Bedarf Rauheit und Oberflächenbehandlung spezifiziert |
| Inspektion | Gabelabstand, Bolzenlochabmessungen und -ausrichtung, Schaftabmessungen und vereinbarte geometrische Merkmale |
| Bestellunterstützung | Muster, Kleinserien und Wiederholungsproduktion |
Der Abstand zwischen den Ohren kann anhand der Dicke des Gegenglieds und des für die Montage oder Bewegung erforderlichen Seitenspiels angegeben werden.
Lochgröße und Ausrichtung werden gemeinsam überprüft, sodass ein gemeinsamer Stift durch die Gabel und das Gegenstück passen kann. Die Zusammenbauzeichnung bestimmt, welches Teil den Stift hält und welches Teil sich dreht.
Schaftdurchmesser und Schulterposition können entsprechend der Montagebohrung und der erforderlichen Einstecktiefe spezifiziert werden.
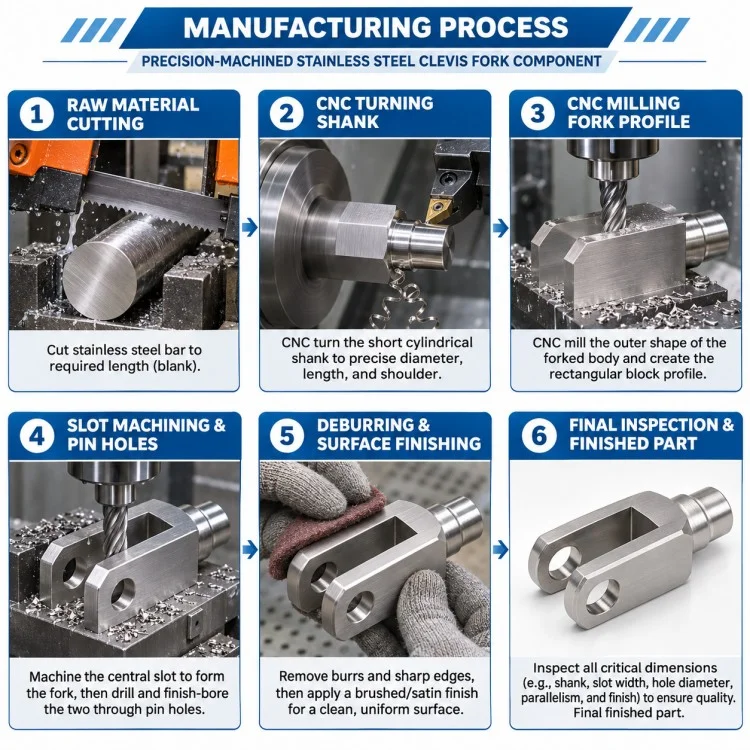
1. Überprüfen Sie die Zeichnung und die passenden Teile. Bestätigen Sie die Gabelbreite, den Sitz des Stifts, den erforderlichen Verfahrweg und die Beziehung zwischen der Achse des Stiftlochs und den Bezugspunkten des Schafts.
2. Stufenschaft drehen. Bearbeiten Sie die Aufnahmedurchmesser und Schulterflächen gemäß der Zeichnung.
3. Gabelprofil und Schlitz fräsen. Planen Sie für den CNC-gefrästen Gabelkopf mit abgestuftem Schaft die Spann- und Fräsreihenfolge entsprechend der Ohrdicke und der Schlitzbreite, um Verformungen zu begrenzen.
4. Bearbeiten Sie die Stiftlöcher. Sofern der Werkzeugzugriff dies zulässt, bohren und fertigen Sie beide Löcher in einem Arbeitsgang, um die Ausrichtung beizubehalten. Wählen Sie die Endbearbeitungsmethode entsprechend der Lochtoleranz aus.
5. Entgraten und prüfen. Entfernen Sie Grate von den inneren Lochausgängen und Schlitzkanten und überprüfen Sie dann die vereinbarten Abmessungen, Ausrichtung und Passung.
Ja. Senden Sie uns die Dicke des Verbindungsglieds, den Stiftdurchmesser, den erforderlichen Seitenabstand und den verfügbaren Installationsraum. Eine Passzeichnung oder ein Muster hilft uns bei der Überprüfung der Passung.
Wir einigen uns auf die Prüfmethode anhand der Zeichnung. Mit einem Messstift kann überprüft werden, ob der Stift durch beide Ohren passt. Wenn in der Zeichnung Positionstoleranzen angegeben sind, kann der Prüfplan KMG-Messungen enthalten.
Ja. Bitte geben Sie die passende Bohrung, die Einstecktiefe, die Aufnahmeschulter und die gewünschte Passung an. Zusätzliche Merkmale wie Gewinde oder Haltenut können anhand der Zeichnung beurteilt werden.
Ja. Xiangxing
Material- und Arbeitskosten können zunächst in Rechnung gestellt werden. Berechtigung zur Rückerstattung der Mustergebühr, nachdem ein Produktionsauftrag im Angebot bestätigt wurde.
Senden Sie eine PDF- oder DWG/DXF-Zeichnung, ein STEP-Modell (falls verfügbar), die Materialqualität und die erwartete Menge. Markieren Sie den Gabelabstand, die Stiftlochpassung und die Schafttoleranzen. Wenn das Teil eine bestimmte Last tragen soll, geben Sie auch die Betriebsbedingungen und die geltenden Abnahmeanforderungen an.
Xiamen Xiangxing Xin Industry and Trade Co., Ltd. plant Schaftdrehen, Gabelfräsen und Stiftlochbearbeitung rund um die Montagedaten Ihrer Zeichnung.
Der Inspektionsplan kann den Gabelspalt, den Bolzendurchgang durch beide Ohren und den Schaftsitz umfassen. Dimensionsberichte können je nach Auftragsanforderungen zusammengestellt werden.
Bei Nachbestellungen kann ein freigegebenes Muster als Referenz für Passform und Aussehen dienen. Unsere Qualitätsmanagementsysteme sind nach ISO 9001:2015 und IATF 16949 zertifiziert.
Senden Sie Xiangxing
Adresse
Nr. 168 Tonlian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tel


